锐璟技术人员
Tim Hu 二十二年工艺经验,天弘前高级工程经理, Cell 1运营经理,负责天弘苏州的所有项目的工艺, 设备,自动化,IE, 以及Cel11 1 的生产。 负责并参与过的项目包括:Lucent,PowerWave, Siemens,Roche,Andrew,Thyssen Krupp, SEG, Danfoss,ABB, 等. |
陈勇 Flexium(台郡科技)和career(嘉联益)NPI高级 工程师,17年SMT经验,主要负责 Iphone 5S-Iphone X系列的Button, Jump,camera以及Ipad Flex的试产项目, 有丰富的产品改善经验 |
俞业伟 从事SMT行业16年,主要负责原材料- 过程生产-出货品质管理与监控, 厂内外品质体系推行与审核, 原材供应商管理及客户关系维护, 在峻凌负责苹果,友达,富士康,立讯, 京东方等客户, 有《TTT讲师资格证》 《ISO9001、14000、16949、13485 内审员资格证》《电子设备装接工》高级技师资格证, 2019年被评为《同里优秀技能人才》 |
杨小强 在苏州天弘二十年SMT设备经验, 曾到日本FUJI贴片机原厂培训; 并接受英国DEK印刷机原厂High Level培训; 领导天弘科技20余条SMT线的更新换代, 精通SMT制程和设备 |
生产环境
车间环境的需求 | 环境湿度为30%~70% 温度要求为18度~30度 |
行业规范文件 | J-STD-001 |
车间灯光的需求 | 工作站表面的照明应至少为1000 lm/m2 |
行业规范文件 | J-STD-001,IPC-A-610 |
车间静电防护的需求 | 1*10e6 ~ 1*10e9, 手腕带和工具略有不同 |
行业规范文件 | ESD-S20.20 |
放大镜,显微镜的需求 | 行业规范文件:IPC-A-610 | ||
- | 焊盘宽度或焊盘直径 | 放大倍数 | |
检查放大范围 | 仲裁放大最大倍数 | ||
>1.0 mm [0.0394 in] | 1.5倍-3倍 | 4倍 | |
>0.5 至 ≤1.0 mm [0.0197-0.0394 in] | 3倍-7.5倍 | 10倍 | |
>0.25 至 ≤0.5 mm [0.00984-0.0197 in] | 7.5倍-10倍 | 20倍 | |
<0.25 mm [0.00984 in] | 20倍 | 40倍 | |
湿敏器件要求 | 行业规范文件 J-STD-033 | ||
根据产品选择合金
常用的合金: Gallium (Ga),Bismuth (Bi),Indium (In),Tin (Sn),Lead (Pb),Gold (Au),Antimony (Sb),Silver(Ag),Germanium (Ge),Cadmium (Cd),Copper (Cu),Zinc (Zn)
从无铅时代开始,SAC系列 就是主流,SAC305 是目前世界上应用场景最广泛,研究最透彻,由于含银的缘故,价格并不低
为什么锐璟不推荐使用含铋的合金,铋虽然可以使合金熔点降低,常用于无铅工艺低温场景,比如BiSn, BiSnAg, 但是铋的存在导致了焊点的脆性增加,从而使可靠性降低。
对于低温焊接,锐璟推荐InSn4 或者In3Sn 合金,他可以提供与SAC305 相当的可靠性,并且锐璟有足够的经验去处理这些合金
产品合金的选择基于您的产品的工作环境,可靠性要求,元件的选型和设计,例如,对于某客户汽车的ECU,需要在150度条件下工作,但是行业上通常的使用最高温度在125度( IPC-9701-A), 锐璟推荐了Alpha的Innolot 合金,该合金有足够的实验证明在高温条件下的合金可靠性
助焊剂分类
根据J-STD-004 的规则分类,IPC-TM-650 的方法,SIR 测试的重要性
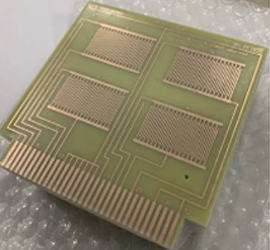
B24 测试板 | 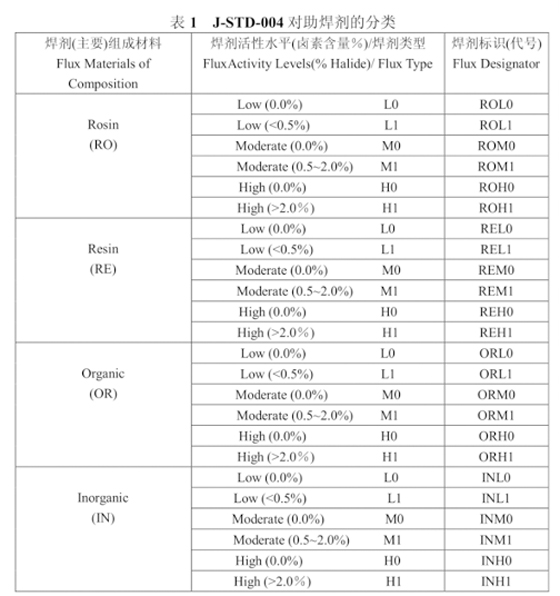 |
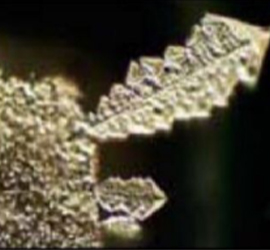
晶须的生长 |
印刷工艺
1.钢网设计
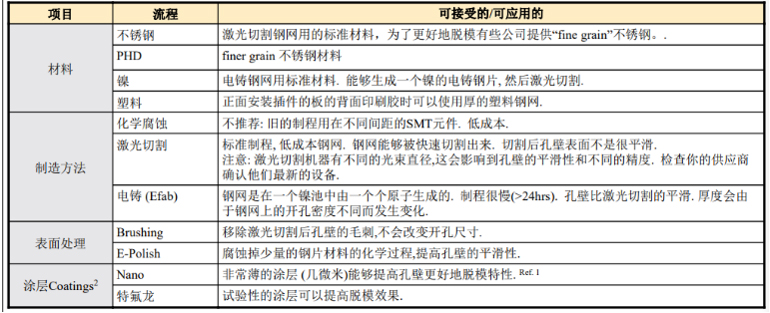
价格:激光切割< 纳米< FG < 电铸,效果:激光切割< FG < 纳米 <电铸 阶梯钢网用于增加或者减少锡量,锐璟工程师会基于元件类型和PCB 设计做出选择 | ||
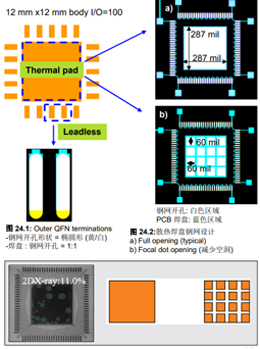
QFN 减少空洞设计 |
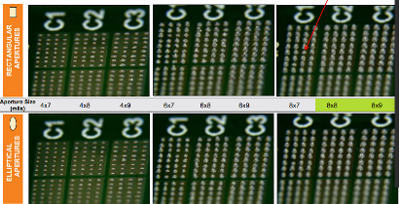
01005 元件DOE |
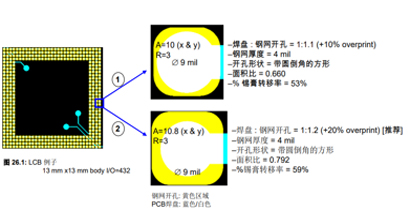
LGA 钢网设计 |
虽然IPC-7575 里有明确的钢网设计要求,但是对于特殊元件,经验和DOE 是必不可少的
2.印刷参数
锡膏不是一成不变的,金属合金可以调整,助焊剂比例可以调整,金属颗粒大小可以调整,焊点空洞大小可以调整,但是经验(往那个方向调整)和DOE (调整后的参数优化) 是必须的。
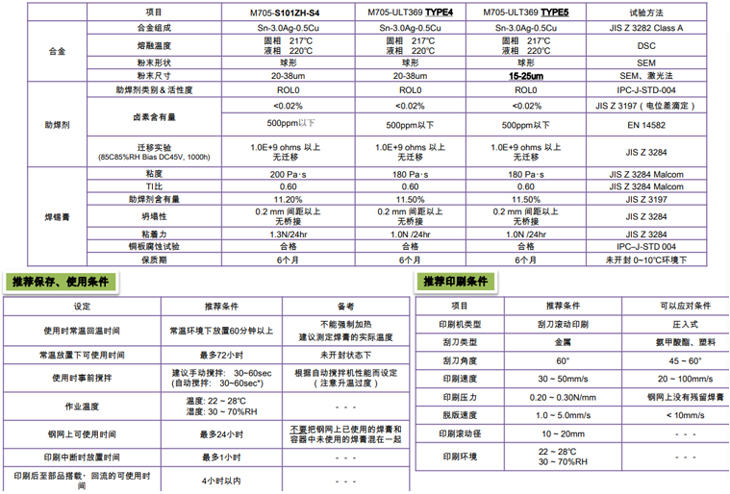
为什么粘度发生了变化?
每个品牌的锡膏都不一样,要求也会有相应的差异
SMT 工艺
1.焊接
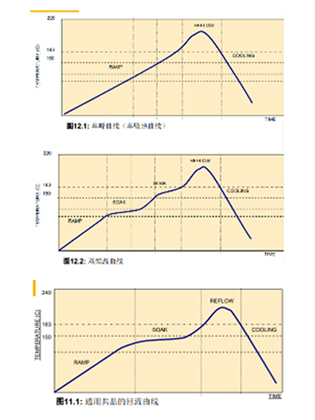
SAC305 合金焊接工艺表
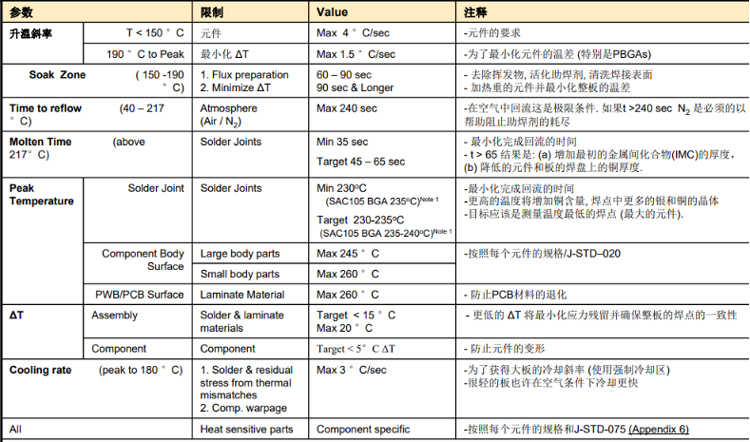 | 常见的温度曲线
IPC-7530 |
焊接曲线和工艺太简单了?我们来点难的,有铅的锡膏配无铅的BGA怎么焊接?
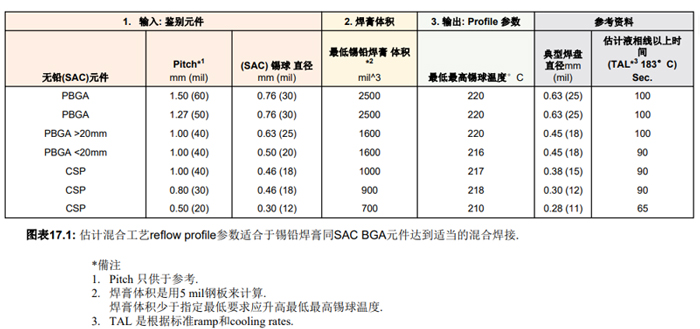
SAC105 锡球的BGA 焊接温度要比别的BGA 高5度以上,这个知识点您知道吗?
如果空洞问题无法解决,可以试一下真空炉或者Vapor phase(经验的积累必不可少)
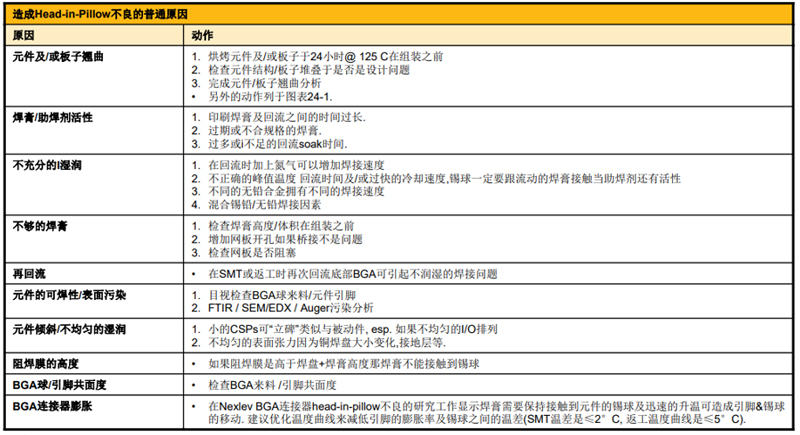
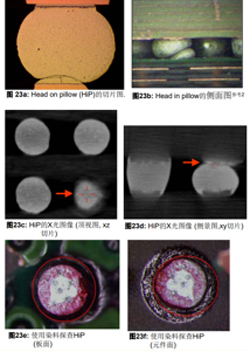
大家都在讨论的Pillow Joint, 真的很难吗?
|
Pillow Joint 图片 |
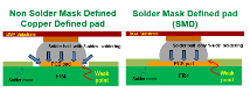
NSMD和SMD |
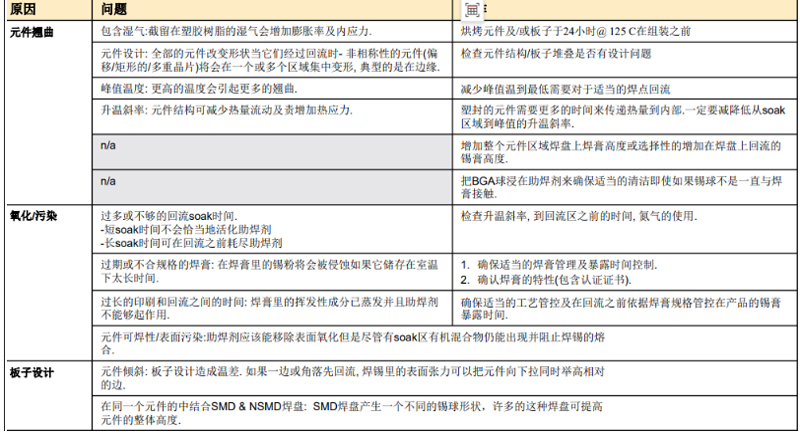
如果不够,还可以有别的方式,试着和芯片厂商讨论这个问题
三防漆涂敷
我们必须熟知的三防漆标准: IPC-CC-830, 三防漆检验标准:IPC-A-610 三防漆实验标准:IPC-TM-650 表面清洁度要求:J-STD-001 三防漆主要分类 Acrylic (AR), 丙烯酸,最常用,但是耐溶剂性比较差 Urethane (UR)氨基甲酸乙酯:较常用,湿气敏感,pot life 差 Epoxy (ER):环氧树脂:不常用,热膨胀问题,混合不均匀问题 Silicone (SR):硅树脂:较常用, 机械强度,耐磨性差 Para-xylylene (XY) :聚对二甲苯, 只能采用真空方式喷涂,成本过高 清除难度:SR>ER>UR>AR 清除方法:溶剂清除,热清除,机械移除,微研磨 必须要知道的实验:百格实验,Dyne测试, 膜厚测试(湿膜,干膜) 新技术:三防AOI, 三防厚度自动检测,纳米涂敷(特斯拉) 鲜为人知的:严禁硅类coating与其他coating混合,包括在同一房间,使用同一抽排风系统 |
IPC-CC-830 主席 Jason Keeping |
喷砂微研磨 |
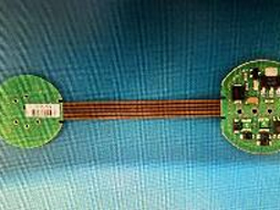
相同之处:从生产工艺角度上来说,软硬结合板和普通的硬板生产没有什么不同 不同之处:由于柔性电路板材料的特性, 载体(大多数是聚酰亚胺)会从环境中吸收湿气, 所以在不了解其湿敏状况下需要烘烤:125度 2小时,烘烤后, 如果不组装, 将其储存在湿度低于30%RH的干燥柜中 在分板后的周转,必须使用托盘,如果手拿的情况下,不可以让软板部分受力 在维修方面,软硬结合板由于结构的原因容易分层。需要均匀预热,软硬结合部分, 尽量减少热冲击,不可以多次维修(根据结构不同,通常建议小于3次)要充分考虑包装方式, 不可以让软板部分受力 |
分板前有硬板作为支撑 |
分板后软板部分容易受力 | |
最好采用托盘防止运输过程中受损 |