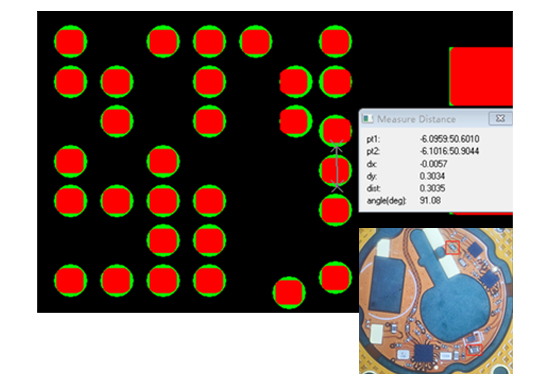
0.3ptich BGA印刷生产(PASS) | 1.NIM FPC 0.3ptich BGA 经验积累: 1.锡膏使用5号粉,助于锡膏从钢网上脱膜下锡 2.拼板要小,减少软板涨缩机率 3.取消零件周边丝印,只留极性MARK圆点,有助于印刷短路的改善 4.钢网0.06mm厚度,涂纳米涂层助于锡膏从钢网上脱膜下锡 5.SMT载具制造凸台,印刷位置高度大于其他任何位置且要保持FPC平整。 不足之处: 1.排版时微链接不均匀,个别电容位置容易翘曲不平整 2.无零件区域微链接在细线路上,容易断线影响功能。需要移动微链接位置 结论: CSP球径0.11mm, pitch 0.3mm. 投入100pcs,无短路上锡不良,SPI印刷锡膏体积CPK 大于1.0.可用于批量生产 |
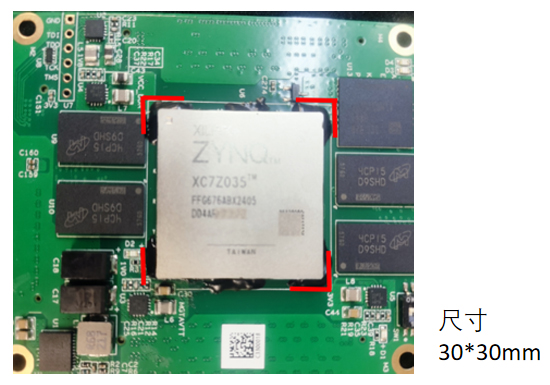
2.DHC BGA应力断锡 经验积累: 1.出货前全部产品通过XRAY和功能测试,客端使用半年多后反应功能不良,RJ再测试NG 2.钢网厚度增加锡量后客端还是会有不良 3.四周edge bonding胶水固定后客端未再发生 不足之处: 后续报价时遇见超过30*30mm的BGA需要将风险告知客户,并要求或协助客户做应力分析。 并对应力分析的结果提出解决方案 结论: RJ 提供给客户edge bonding解决方案,投入5000pcs,无此类功能不良 |
BGA客端反馈功能不良(RJ测试通过后发货)(PASS) |
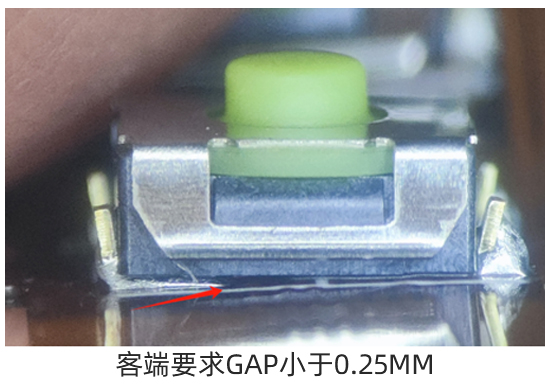
FPC浮高(PASS) | 3.ASK FPC switch浮高 经验积累: 1.钢网厚度减小到0.1mm 2.2个switch中间再加一道盖片连接压平FPC 不足之处: 客户生产前要求不能浮太高,但没有定义具体高度。生产出首件的时候目检不明显, 出客端后客户认为高度达到0.25mm,不允收。当客户对IPC-610 的标准不清楚时, 质量应该有责任去和客户协调IPC 标准和客户标准之间的差异 结论: 投入400pcs,无浮高不良 |
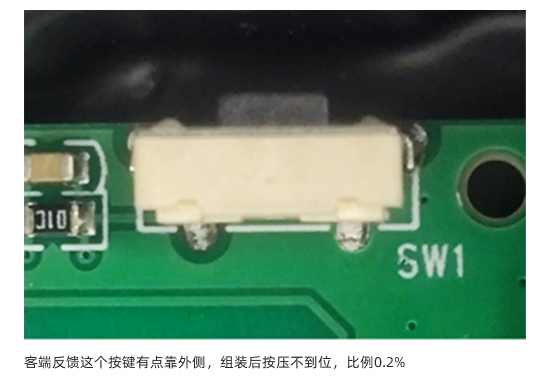
4.SHS 按键组装不良 经验积累: 1.PCB上有定位孔,尺寸匹配适度 2.不良品均有入孔且无抬高倾斜异常 3.零件尺寸和PCB尺寸符合设计要求 4.以上判断客端设计公差上不匹配,和供应商确认可以将孔位微调向下移动0.05mm, 建议给客户知道后执行。 5. 对于有组装件的状况,可以与客户沟通,拿到对手件或对手件资料做DFA 分析 结论: 投入5000pcs,无组装不良 |
开关组装不良(PASS) |
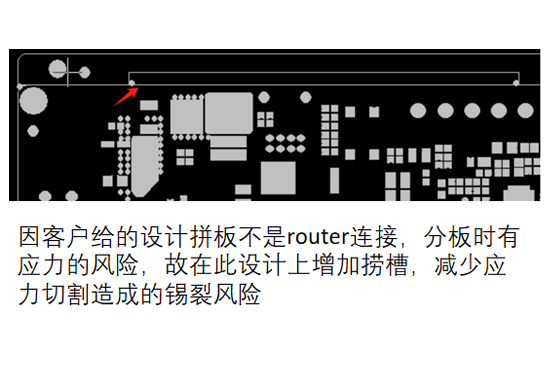
VCUT应力受损(PASS) | 5.SHS VCUT应力受损 经验积累: 1.0603及以下封装在VCUT拼板设计时,离板边8mm及以下的有应力受损的风险 2.建议医疗,汽车板建议使用router拼板 3.一定要VCUT设计的情况下离板边5mm及以下的电阻电容需要做板边捞槽,如左图箭头处 结论: 投入使用后未收到客户反馈有异常现象 |
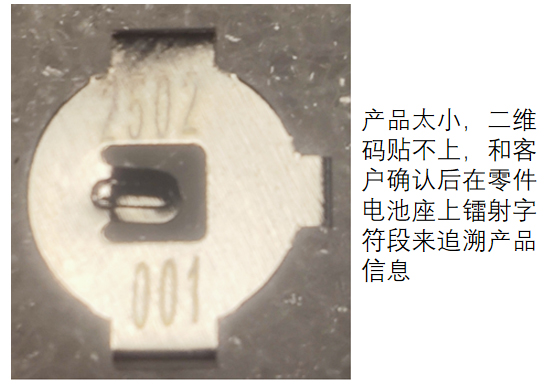
6.SHS 追溯码 经验积累: 1.镭射位置需要有5*5的位置,小于这个尺寸二维码镭上去扫描不出来。 2.镭射位置不能是磨砂面。 3.钢片上面镭射速度小于400mm/s较好 结论: 投入700pcs,字符均清晰可见 |
追溯码(PASS) |
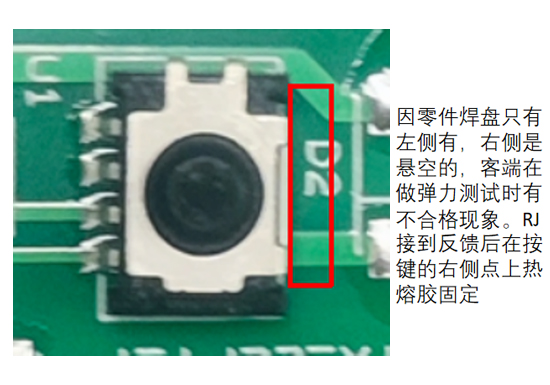
按键弹力不良(PASS) | 7.RSG 按键弹力不良 经验积累: 1.单侧焊接的SMT开关类零件需要点上热熔胶固定 2.衍生单侧焊接的插件另外一端容易翘起,同样需要点胶固定 结论: 投入100pcs,无弹力问题出现 |
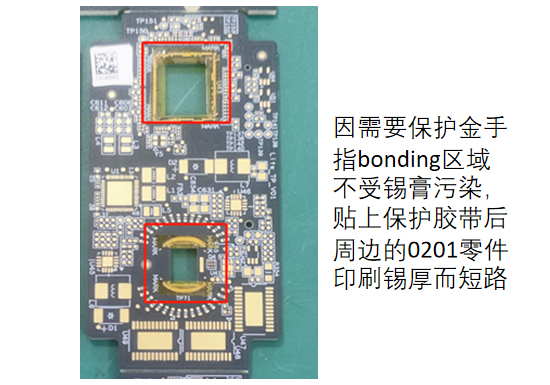
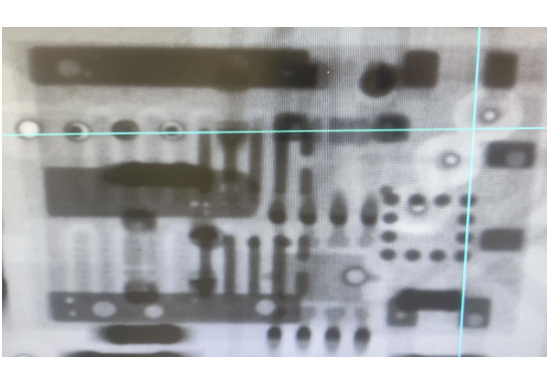
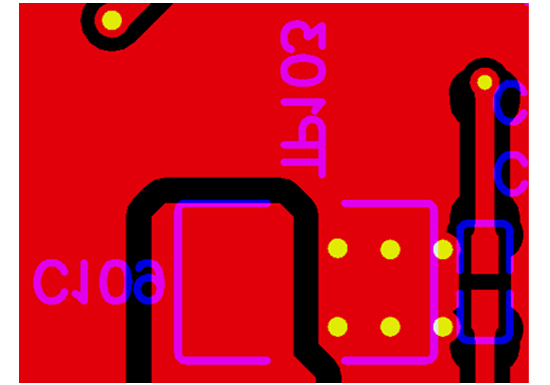
8.DHC 印刷短路 经验积累: 1.胶带不可切割有毛刺 2.胶带需要定制尺寸 3.胶带区域钢网上非印刷面需要蚀刻减薄钢片,凹进去的部分能cover胶带凸出的一部分, 以减少因贴了胶带增厚的影响 结论: 投入100pcs,无印刷短路不良 |
印刷短路(PASS) |
LGA少锡(持续改进中) | 9.ASK LGA少锡大于10% 经验积累: 1.生产前前烘烤零件和FPC祛湿 2.验证过2段和3端斜架桥开口,NG 3.验证过印刷参数的上下限,NG 4.打件压力从0下压改为0.3下压,NG 5.过炉方向变更,NG 6.profile延长恒温和回流时间,NG 7. DOE 分析可得知钢网分段结构和炉温217度以上时间对空洞有决定影响, 下个阶段内部加锡,钢网改为5段式,以及profile验证高温和延长浸泡 结论: 对于超出IPC 要求的部分,需要和客户沟通完成DOE 的时间和费用, 并且用V&V 的模式汇报给客户 |
10.DHC 焊盘上有通孔-锡少 经验积累: 1.DFM 已经在试产前建议客户改为填孔,客户反馈由于已经是量产品转给RJ的无法再改 2.焊盘上有通孔,锡膏沿着孔流失导致锡少。 3.钢网开口扩大面积覆盖孔位,NG 4.打件偏移至覆盖大部分孔,NG 5.profile 调整,NG 6.征得客户同意后目前RJ成品少锡后补焊 结论: 当客户违背设计规则时,需要与客户沟通设计风险和并让客户了解维修风险 |
锡少(持续改进中) |